
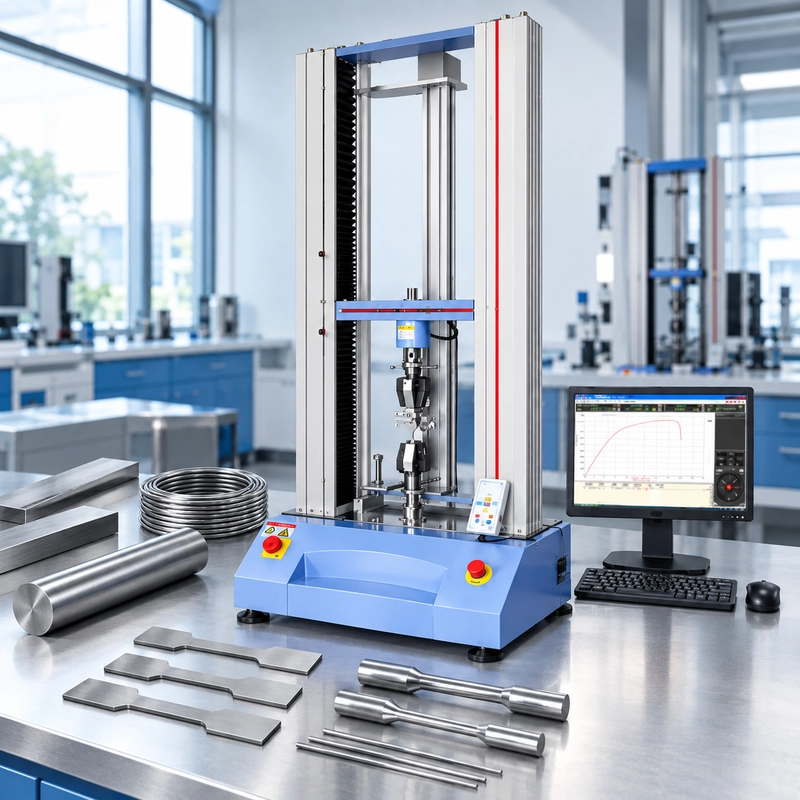
Due RFQ finiscono sulla stessa scrivania.
Entrambi dicono:
Abbiamo bisogno di una macchina per il test della trazione per ISO 6892-1.
Il primo disegno mostra un campione sottile in alluminio.
Il secondo mostra una barra d'acciaio ad alta resistenza lavorata.
Non dovrebbero ricevere automaticamente la stessa quotazione.
Lo standard è lo stesso. Le forze potrebbero essere completamente diverse. Lo stesso vale per la cella di carico, le impugnatrici, l'estensimetro, il metodo di controllo e il flusso di lavoro di test.
Questa è la distinzione di cui parla questa guida.
ISO 6892-1 è un requisito del metodo di prova. Non è una specifica della macchina.
Se stai selezionando l'attrezzatura, il punto di partenza utile non è solo il numero standard. È il campione che sta seduendo—o presto seduto—sul tuo banco di laboratorio.
ISO 6892-1 non è una specifica di macchina
L'edizione attuale è ISO 6892-1:2019, Materiali metallici — Test di trazione — Parte 1: Metodo di prova a temperatura ambiente. ISO ha revisionato e confermato l'edizione nel 2025, quindi rimane aggiornata. Specifica il metodo per la prova in trazione dei materiali metallici e definisce le proprietà meccaniche che possono essere determinate a temperatura ambiente.
Questo definisce il test.
Non definisce una configurazione universale di macchina.
Un campione sottile e una barra rotonda lavorata possono entrambi rientrare in un programma di test ISO 6892-1. Ma uno potrebbe cedere sotto i 20 kN mentre un altro richiede ben oltre 100 kN.
Anche quando due esemplari producono forze massime simili, potrebbero non utilizzare le stesse impugnature.
E se un laboratorio ha bisogno solo di resistenza alla trazione mentre un altro necessita di resistenza di prova con tasso di deformazione controllato, i requisiti di misurazione e controllo cambiano nuovamente.
Quindi quando una richiesta dice:
ISO 6892-1 richiesto da computer.
conosciamo già lo standard.
Quello che ci serve ancora è il test.

Primo numero di cui abbiamo bisogno: Forza attesa
Mostraci il disegno del campione e possiamo iniziare a trasformare il requisito di test in un requisito di macchina.
Per la dimensionamento iniziale dell'apparecchiatura, una stima utile è:
Forza massima attesa ≈ area della sezione trasversale originale × resistenza alla trazione attesa
Questa non è la procedura di test ISO né un calcolo di accettazione. È una prima stima pratica per la selezione delle macchine.
Prendi un campione rotondo lavorato con un diametro 8 mm.
La sua area trasversale è:
A₀ = π × 8² / 4 ≈ 50,3 mm²
Se la resistenza alla trazione attesa è approssimativamente
50,3 mm² × 600 N/mm² ≈ 30.200 N
Quindi stiamo guardando approssimativamente:
30 kN
Ora cambia solo due cose: diametro del campione e resistenza del materiale.
Prendi una sezione 16 mm di diametro e una resistenza alla trazione attesa di 900 MPa.
L'area diventa:
A₀ ≈ 201,1 mm²
e:
201,1 mm² × 900 N/mm² ≈ 181.000 N
o approssimativamente:
181 kN
Stesso standard ISO.
Circa sei volte la forza.
Questa differenza è abbastanza grande da spostare il test in un intervallo di capacità macchina completamente diverso.
Mostra anche perché descrizioni come "steel tensile test" non siano sufficienti per la selezione dell'attrezzatura. La qualità dei materiali conta, ma la geometria conta altrettanto.
Per un campione piatto, si applica la stessa logica del primo passaggio:
A₀ = larghezza × spessore
Allora:
A₀ × resistenza alla trazione attesa ≈ forza massima attesa
Il calcolo dovrebbe utilizzare un'aspettativa superiore realistica per il materiale e il campione testato—non semplicemente il valore nominale più facile da trovare in un datasheet.
Questi esempi sono solo calcoli illustrativi per la dimensionamento dell'attrezzatura. Non sono le dimensioni del campione, le resistenze alla trazione o i valori di accettazione prescritti dalla norma ISO 6892-1.

Un frame da 50 kN non risponde alla domanda sulla cella di carico
Supponiamo che il campione più grande in laboratorio debba raggiungere circa 42 kN.
Un frame da 50 kN appare immediatamente rilevante.
Ma ora ponete un'altra domanda:
Dove avvengono effettivamente la maggior parte dei test del laboratorio?
Forse il carico di lavoro appare così:
Maggior numero di campioni giornalieri: 8–25 kN
Campioni occasionali: 35–42 kN
Questo cambia la conversazione dell'attrezzatura.
La cifra di 42 kN è importante per valutare se il frame abbia capacità sufficiente.
Non descrive, da solo, l'intervallo di forze su cui il laboratorio necessita regolarmente di prestazioni di misurazione verificate.
Queste sono decisioni correlate, ma non identiche:
Forza superiore attesa
→ aiuta a definire la capacità dei frame.
Distribuzione delle forze di routine
→ aiuta a definire la configurazione della misurazione della forza.
Intervallo di misura verificato richiesto
→ deve essere considerato nella selezione e verifica del sistema a celle di carico.
ISO 7500-1 è lo standard ISO rilevante per la calibrazione e la verifica del sistema di misurazione delle forze delle macchine statiche di prova uniassiale per tensione/compressione; Attualmente ISO elenca lo standard nel suo catalogo di test meccanici.
Questo è uno dei motivi per cui non ci piace specificare un sistema di trazione solo dalla forza massima.
Immagina due laboratori che hanno entrambi bisogno di un frame da 50 kN.
Si trascorre la maggior parte del tempo tra 5 e 15 kN.
L'altro trascorre la maggior parte del tempo tra 30 e 45 kN.
Meccanicamente, entrambi possono adattarsi al telaio.
Dal punto di vista della misurazione, non sono lo stesso carico di lavoro.
E nemmeno acquistare un frame molto più grande risolve automaticamente il problema. Una capacità maggiore stampata sulla targhetta del nome della macchina non sostituisce una configurazione di misurazione della forza correttamente selezionata e verificata.
Una RFQ migliore ci dà quindi due numeri:
Qual è la forza più alta che ti aspetti ragionevolmente?
e
Dove vengono effettivamente testati la maggior parte dei tuoi campioni?
Queste due risposte sono più utili di "macchina da 50 kN richiesta."

Il cliente ha bisogno di Rp0.2. E adesso?
Fino a questo momento, abbiamo parlato principalmente di forza.
Poi il cliente aggiunge una riga alla RFQ:
Risultati richiesti: Rp0.2, Rm, A.
Ora dobbiamo parlare della misurazione della deformazione.
La cella di carico ci dà
Combinando questa forza con l'area della sezione trasversale originale del campione, otteniamo
Ma la resistenza di dimostrazione come Rp0.2 dipende dalla relazione tra stress e deformazione del campione.
Questo significa che serve un altro canale di misura.
Forzare il canale
Cell di carico
↓
Force
↓
Stress
canale di deformazione
Extensometer
↓
Estensione
↓
Strain
Unendo questi canali, possiamo valutare la risposta rilevante tra sforzo e deformazione.
Le linee guida pubbliche ISO 6892-1 identificano analogamente la misurazione precisa della forza e la misurazione dell'estensione del campione come requisiti chiave dell'equipaggiamento nella determinazione delle proprietà coperte dal metodo.
Ecco perché un estensimetro non dovrebbe essere trattato come un accessorio generico aggiunto alla fine di una citazione.
Dobbiamo sapere cosa ci si aspetta che faccia.
Qual è la lunghezza iniziale del calibro?
Quale intervallo di deformazione deve coprire?
Quali risultati sono richiesti?
Rimane sul campione in una sostanziale deformazione plastica, oppure la procedura di prova è configurata diversamente?
E c'è un'altra domanda:
L'estensimetro misura solo il campione—o il suo segnale controlla anche la macchina?
Dipende dal metodo di tasso di test selezionato.

Metodo A1 modifica il requisito del sistema di controllo
Qui due macchine che entrambe affermano di supportare ISO 6892-1 potrebbero aver bisogno di un confronto più approfondito.
ISO 6892-1 distingue diversi approcci al controllo della velocità di test. Per la scelta dell'attrezzatura, la distinzione utile è:
Metodo A1
Controllo della velocità di deformazione a circuito chiuso usando il segnale estensimetro.
Metodo A2
Controllo della velocità di deformazione ad anello aperto utilizzando una velocità di testata preselezionata o regolata.
Metodo B
Controllo basato sul tasso di stress nella regione rilevante.
La guida tecnica ISO 6892-1 di ZwickRoell descrive A1 come controllo automatico del tasso di deformazione ad anello chiuso tramite feedback estensometrico, mentre A2 utilizza un approccio a velocità di testata per raggiungere la velocità di deformazione richiesta.
Questo rende A1 particolarmente interessante dal punto di vista dell'attrezzatura.
Con A1, l'estensimetro non si limita a osservare il campione.
Il suo segnale partecipa al ciclo di controllo.
Concettualmente:
Deformazione del campione
↓
Extensometer
↓
Tasso di deformazione misurato
↓
Controller
↓
Risposta drive / crosshead
↓
Cambiamenti della deformazione del campione
e il ciclo continua.
Quindi, se il programma di test specifica il Metodo A1, chiedere se il software contiene un metodo "ISO 6892-1" non è sufficiente.
Vorremmo anche sapere se il controller può utilizzare il feedback dell'estensimetro per il controllo richiesto della velocità di deformazione a circuito chiuso.
L'estensimetro, il controllore, il sistema di trasmissione, le impugnatrici, la rigidità del campione e la rigidità della macchina diventano tutti parte del comportamento dell'intero sistema di prova.
C'è anche una complicazione dal lato materiale che è facile da trascurare.
Il metallo non si deforma sempre uniformemente durante la cedimento.
Alcuni acciai possono mostrare un comportamento di scorrimento localizzato. Quando la deformazione si localizza, un estensimetro misura una regione di gauge definita mentre la deformazione del campione potrebbe non essere distribuita uniformemente lungo l'intera lunghezza parallela.
Questo rende l'interazione tra il comportamento del campione, la posizione dell'estensimetro e la risposta al controllo più importante di quanto una semplice casella di controllo software possa suggerire.
In altre parole:
"Metodo A1 capable" dovrebbe descrivere il comportamento del sistema di misurazione e controllo—non solo il nome di un template di test.
Per il Metodo A2, la conversazione dell'equipaggiamento è diversa perché il comportamento della velocità di deformazione target si avvicina tramite la velocità della testa trasversale piuttosto che tramite il feedback diretto a circuito chiuso dell'estensimetro. ZwickRoell descrive A2 come controllo della velocità di deformazione ad anello aperto e osserva che è necessario pre-test/setup per tenere conto del sistema di prova e della rigidità del campione.
Il metodo B è di nuovo diverso.
Non è necessario riprodurre tutte le tabelle dei tassi di test ISO qui. Lo standard attuale e la specifica materiale/prodotto applicabile dovrebbero essere utilizzati per stabilire i tassi, le tolleranze e le transizioni effettive.
Per la selezione della macchina, il punto è più semplice:
Chiedi come viene controllato il test—non solo se il numero standard appare nel software.
Mostraci il campione prima di selezionare le impugnature
Una macchina può avere abbastanza forza ed essere comunque inutilizzabile per il campione che si trova sul tuo piano.
Per questo motivo il disegno del campione dovrebbe arrivare al fornitore della macchina prima che la configurazione di presa sia finalizzata.
Considera tre forme comuni.
Campioni piatti
Ci serve più della parola "sheet."
Le informazioni utili includono:
larghezza
spessore
superficie condizione
forza attesa
Un campione sottile e piatto e uno spesso derivato da una lastra non creano necessariamente la necessità della stessa mascella.
Campioni tondi
Ora la geometria dei contatti cambia.
Dobbiamo conoscere il diametro della sezione dell'impugnatura e il design dell'estremità del campione.
Un'estremità cilindrica semplice, un'estremità filettata, un campione spalla o un'altra geometria può portare a una strategia di introduzione del carico diversa.
Prodotti a filo e di piccolo diametro
Wire crea i propri problemi.
Il campione deve essere tenuto senza scivolamento incontrollato, ma uno stress di contatto locale eccessivo può danneggiare una piccola sezione trasversale prima che la sezione di calibro prevista venga valutata correttamente.
Diametro, superficie, resistenza del materiale e forza attesa sono tutti comuni.
Il frame della macchina può rimanere esattamente lo stesso mentre l'interfaccia del campione cambia completamente.
Ecco perché:
Una macchina di prova universale può coprire più famiglie di campioni. Un paio di mascelle non li copre automaticamente tutti.
Se un laboratorio prevede di testare foglia, barre rotonde e filo su un telaio, ciò dovrebbe far parte della specifica originale dell'apparecchiatura—non scoperto dopo l'installazione.

Un campione di 17,5 kN su una macchina da 50 kN
Ora metti insieme le decisioni.
Un cliente invia questa RFQ:
| Requisito | Informazioni Clienti |
|---|---|
| Standard | ISO 6892-1 |
| Materiale | Acciaio inox |
| Specimen | Flat |
| Width | 12,5 mm |
| Spessore | 2,0 mm |
| Expected Rm | 700 MPa |
| Risultati Richiesti | Rp0.2, Rm, A |
| Volume | 100 campioni/giorno |
Il primo calcolo è semplice.
Area originale:
12.5 × 2.0 = 25 mm²
Stima iniziale della forza massima:
25 mm² × 700 N/mm² = 17.500 N
o:
≈ 17,5 kN
Sulla carta, un telaio da 50 kN sembra comodo.
Poi il resto della RFQ inizia a contare.
Il cliente ha bisogno di Rp0.2.
Ora serve una strategia di misurazione della deformazione.
La loro procedura interna specifica
Ora l'estensimetro e il controller devono lavorare insieme come parte del sistema di controllo della velocità di deformazione.
Il disegno del campione mostra diversi spessori.
Ora dobbiamo verificare se la disposizione proposta delle mascelle copre l'intera famiglia di campioni.
Poi notiamo:
100 campioni/giorno.
Ora carico, allineamento, funzionamento della presa e gestione dell'estensimetro diventano parte del flusso di lavoro del laboratorio.
Il calcolo dei 17,5 kN era corretto.
Semplicemente non era tutta la specifica.
Questa distinzione è importante perché le citazioni delle macchine vengono spesso confrontate quasi interamente da:
Prezzo
Velocità della testa trasversale
Queste specifiche sono importanti.
Ma non dicono se il sistema proposto soddisfi il test effettivo.
Per questo esempio, una revisione utile della configurazione sarebbe più simile:
17,5 kN forza prevista del campione
↓
Confermare forza superiore su tutti i gradi / dimensioni del campione
↓
Map routine working range
↓
Seleziona configurazione di misurazione della forza
↓
Definisci impugnature a campione piatti
↓
Seleziona estensimetro
↓
Verifica la capacità di controllo del Metodo A1
↓
Rivedi il flusso di lavoro di gestione 100 test/giorno
Solo allora abbiamo qualcosa di vicino a una specifica completa della macchina.
Trasformando il requisito di test in una configurazione macchina
Per ITM-LAB, due gamme di macchine di test universali rilevanti per questo tipo di lavoro sono:
RS-8000: 10–50 kN
RS-8000A: 100–300 kN
Questi sono intervalli frame, non selezioni automatiche ISO 6892-1.
Gli esempi precedenti rendono chiara la distinzione.
Un campione di Ø8 mm a un valore illustrativo di 600 MPa ci ha dato una forza stimata intorno a
Questo pone l'applicazione in un intervallo in cui l'RS-8000 può essere valutato—ma non completa automaticamente la configurazione.
Il nostro esempio Ø16 mm / 900 MPa ha prodotto circa
Questo sposta il requisito di forza nell'intervallo di capacità superiore, dove una configurazione RS-8000A può essere valutata.
Ancora una volta, il calcolo è solo l'inizio.
Dopo la capacità dei frame, abbiamo ancora bisogno di:
Cell di carico
Grips
Extensometer
Spazio viaggio / test
Flusso di lavoro quotidiano
Steel non significa automaticamente RS-8000A.
L'alluminio non significa automaticamente RS-8000.
Il campione decide la forza.
I risultati richiesti decidono gran parte del sistema di misurazione.
Il metodo di prova influenza il sistema di controllo.
Solo dopo che questi elementi sono stati definiti il modello macchina diventa significativo.
Cosa dovresti inviare con una RFQ ISO 6892-1?
Non è necessaria una lunga specifica di laboratorio.
Un disegno utile a campione di solito ci dice più di diversi paragrafi di requisiti generici.
Per una configurazione iniziale, inviare:
- materiale e grado;
- forma del prodotto;
- disegno del campione;
- larghezza e spessore, o diametro;
- resistenza alla trazione attesa;
- forza superiore di test attesa, se già nota;
- risultati richiesti, come Rp0.2, ReH/ReL, Rm e A;
- Metodo A1, A2 o B se la tua procedura lo specifica;
- requisito di lunghezza di scartamento / estensometro;
- famiglie di campioni più piccole e più grandi;
- test approssimativi al giorno.
Se non conosci la forza attesa, invia la specifica del materiale e il disegno del campione.
Questo ci dà abbastanza informazioni per iniziare il calcolo invece di indovinare dal numero standard.
ISO 6892-1 Tabella di marcia per la selezione del sistema di prova di trazione

ISO 6892-1 FAQ sulle macchine di prova a trazione
Quale capacità macchina mi serve per ISO 6892-1?
Non esiste una singola capacità di macchina associata alla ISO 6892-1.
Per la dimensione iniziale, stimare la forza attesa del campione superiore dall'area della sezione trasversale originale e la resistenza alla trazione attesa:
Forza attesa ≈ A₀ × Resistenza alla trazione attesa
Poi considera la normale gamma di forza operativa, la configurazione a cella di carico, le impugnatrici, l'estensimetro, il metodo di controllo richiesto e la famiglia di campioni prima di finalizzare la macchina.
Ho bisogno di un estensimetro per ISO 6892-1?
Dipende dalle proprietà e dal metodo di controllo richiesti dal programma di test.
Dove la deformazione del campione deve essere misurata per determinare le proprietà dipendenti dalla deformazione, un estensometro appropriato diventa parte del sistema di misura. Per il Metodo A1, il segnale estensimetrico viene utilizzato anche per il controllo della velocità di deformazione a circuito chiuso.
L'estensimetro corretto dipende quindi da fattori come la lunghezza di gauge, l'intervallo di misura, il risultato richiesto e la strategia di controllo.
Qual è la differenza tra ISO 6892-1 Metodo A1, A2 e B?
Dal punto di vista della selezione dell'apparecchiatura, il Metodo A1 utilizza il controllo della velocità di deformazione a circuito chiuso con feedback estensimetro. Il Metodo A2 è un approccio a circuito aperto e a velocità di deformazione che utilizza la velocità trasversale della testa, mentre il Metodo B controlla il test in base al tasso di stress nella regione rilevante.
Lo standard attuale dovrebbe essere utilizzato per i tassi effettivi, le tolleranze e le transizioni di stadio.
Come stimo la forza di trazione prima di selezionare una macchina?
Per una stima dell'attrezzatura al primo passaggio:
Forza massima attesa ≈area della sezione trasversale originale × resistenza alla trazione attesa
Per un esemplare rotondo:
A₀ = πd² / 4
Per un campione rettangolare:
A₀ = larghezza × spessore
Utilizzare una giusta aspettativa superiore per il materiale e l'intervallo di campione testati. Il risultato è una stima della dimensione dell'apparecchiatura, non un sostituto della procedura di test ISO.
Una macchina per il test a trazione può testare campioni piatti, rotondi e a filo?
Potenzialmente, sì—a patto che il telaio, il sistema di misurazione della forza, il viaggio e altri requisiti della macchina coprano l'intero programma di prova.
La disposizione di presa può ancora cambiare tra famiglie di campioni. Campioni piatti, rotondi e filo presentano diverse geometrie di contatto e diversi rischi di scivolamento o danni locali.
ISO 6892-1 e ASTM E8/E8M sono intercambiabili?
No. Entrambi affrontano il test di trazione di materiali metallici, ma sono standard separati e non devono essere trattati come procedure intercambiabili.
Se un progetto specifica ASTM E8/E8M, configura ed esegue il test secondo i requisiti ASTM applicabili. Se specifica ISO 6892-1, si utilizza il metodo ISO.
Per i laboratori che lavorano con entrambi i sistemi, questo è un altro motivo per definire gli standard richiesti prima di configurare software, estensimetria e procedure di test.
Lo standard definisce il test. Il campione definisce il sistema.
Una richiesta per una macchina di prova a trazione ISO 6892-1 sembra specifica.
Per un ingegnere delle apparecchiature, è l'inizio della conversazione.
Dobbiamo ancora vedere il campione.
Da lì, il percorso di selezione diventa molto più chiaro:
Geometria del campione
↓
Expected Force
↓
Routine Working Range
↓
Load Cell
↓
Grips
↓
Risultati Richiesti
↓
Extensometer
↓
Metodo di controllo
↓
Macchina
Quella sequenza evita un errore comune: selezionare prima una macchina di test universale dalla massima capacità e cercare di far sì che il test effettivo si adatti a essa dopo.
Se stai pianificando un sistema ISO 6892-1, inviaci il disegno disegno del campione, grado del materiale, resistenza attesa alla trazione, risultati richiesti, metodo di tasso di prova e volume di prova giornaliero.
Questi dettagli sono molto più utili per configurare il sistema di test rispetto al solo numero standard.
