
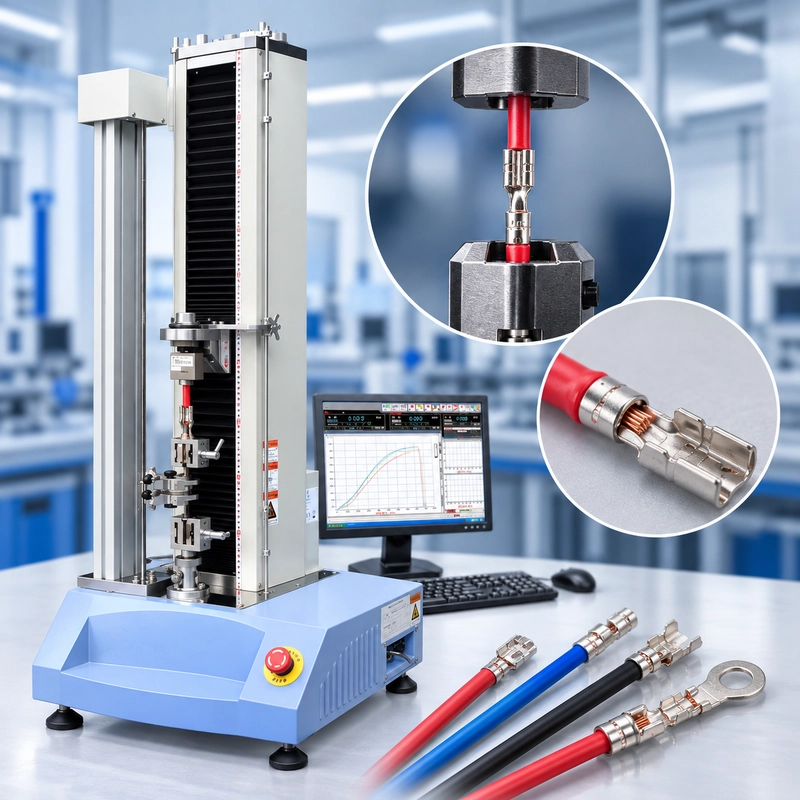
Una tipica RFQ per un tester di pulling a terminali filati potrebbe leggere:
18 filo AWG.
Test di pull del terminale crimpato.
Requisito minimo: 100 N.
Serve una macchina pull-test.
Sembra specifico, ma non ci sono ancora abbastanza informazioni per selezionare il sistema di test.
La cifra di 100 N può essere la forza minima che la crimpatura finita deve sopportare. Non ci dice quanta forza una buona connessione genererà effettivamente prima del guasto. Non ci dice nemmeno come il terminale debba essere tenuto, quanta filo libero è disponibile per l'impugnazione, o quale specifica definisca le condizioni di prova.
Prima di selezionare una cella di carico, normalmente chiederemmo il disegno o campione del terminale, la costruzione del filo, i requisiti di test applicabili, l'intervallo previsto della forza di rottura e il volume di campione giornaliero.
Questo è il punto di partenza pratico per un test di crimp pull: definisci le condizioni di connessione e test prima di scegliere la macchina.
Cosa misura un test di crimp pull?
In questa guida, crimp pull testing significa applicare un carico di trazione alla connessione tra un conduttore di filo e il suo terminale o contatto crimpato.
Questo confine è importante perché diversi test di connettore possono apparire simili una volta che il campione è montato in un tester di forza.
Estrarre il conduttore dal barile di crimpatura è un test di trazione a crimpatura. Estrarre un contatto dal suo alloggiamento del connettore è un test di ritenzione del contatto. Separare due metà dei connettori è un test di forza di accoppiamento o di separazione.
Possono tutti produrre risultati in newton, ma valutano interfacce diverse.
Per un test di crimp pull, la connessione di interesse è:
Conduttore → Terminale → Crimp
BarrelIl test valuta l'integrità meccanica di quella connessione nelle condizioni definite dal metodo di prova applicabile e dal requisito del prodotto.
Se la tua applicazione prevede di tirare il terminale dalla custodia invece che il conduttore dalla crimpatura, vedi il nostro test di forza di estrazione del connettore Connector Pull-Out
Force Test
IEC 60352-2, EIA-364-08C e Requisiti di Prodotto
Due riferimenti compaiono frequentemente nei test di crimpazione a terminale filato.
IEC 60352-2:2024 copre le connessioni crimpate senza saldatura all'interno del suo ambito definito e fornisce requisiti, metodi di prova e indicazioni pratiche per le connessioni crimpate.
EIA-364-08C si occupa dei test di resistenza alla trazione per i contatti e conduttori dei connettori elettrici.
Per la selezione dell'attrezzatura, tuttavia, conoscere il numero standard è solo una parte del lavoro.
Il metodo di prova stabilisce come la connessione viene testata. Il terminale, il cablatura, il prodotto o la specifica del cliente applicabile stabiliscono cosa ci si aspetta che la connessione finita ottenga ottenere.
Questa distinzione è importante quando qualcuno trova online una tabella delle forze di trazione e assume che il valore mostrato per una determinata dimensione del filo diventi automaticamente il criterio di accettazione per ogni terminale che utilizza quel conduttore.
Non è così.
Se una RFQ dice semplicemente "IEC crimp pull test", chiederemmo comunque il metodo esatto applicabile e la specifica del cavo, del cablaggio, del terminale o del cliente utilizzato.

Perché due crimpature di bell'aspetto possono produrre forze di trazione diverse
Un test di crimpatura a trazione è spesso trattato come un'ispezione finale di un terminale finito. Su una linea di produzione, è più utile pensare al risultato come un risultato di tutto il processo di crimazione.
Supponiamo che una linea produca normalmente risultati di pull intorno agli 85–95 N. Durante un turno, diversi campioni iniziano a cedere nell'intervallo alto di 60 N.
La dimensione del filo non è cambiata. Nessuno dei due ha il numero di parte del terminale né la macchina di pull-test.
Il tester non sarebbe la prima cosa da incolpare.
L'indagine dovrebbe spostarsi a monte. L'inserimento del conduttore è cambiato? Le ciocche sono state tagliate durante lo smontaggio? L'altezza della crimp rientra ancora nell'obiettivo del processo? Il terminale è posizionato correttamente nell'applicatore? Gli utensili sono consumati o contaminati?
Una crimpatura finita può sembrare accettabile dall'esterno mentre il suo comportamento meccanico è già cambiato.
Questo è uno dei motivi per cui il pull testing è utile per il controllo qualità crimpa. Un cambiamento nei risultati del test può aiutare a mettere in luce un cambiamento di processo prima che questo diventi evidente solo con l'ispezione visiva.

Perché il dispositivo è importante in un test di pullamento del terminale
del filoIn molte applicazioni di crimpatura, la progettazione dei dispositivi conta più che acquistare un telaio a trazione più grande.
Le due estremità del campione presentano problemi di presa completamente diversi. Uno è il filo flessibile; l'altro può essere un terminale ad anello, un terminale a lama, un terminale a canna aperta o un piccolo contatto di connettore.
Non dovrebbero essere trattati semplicemente come due campioni di trazione convenzionali.
Tenendo il terminale
Il terminale deve rimanere bloccato durante il pull senza che il dispositivo supporti artificialmente la connessione valutata.
La soluzione dipende fortemente dalla geometria.
Un terminale ad anello può spesso essere posizionato attorno a un pin adatto. Un contatto piccolo può richiedere una piastra a fessura o un supporto specifico per la geometria. Altre forme terminali richiedono una propria disposizione di contenzione.
L'obiettivo non è la pressione di serraggio massima. È ripetibile con un percorso di carico controllato.
Tenere il filo
L'estremità opposta crea un problema diverso.
Una presa a filo che funziona bene su un filo relativamente spesso isolato in PVC potrebbe non funzionare altrettanto bene con un filo più piccolo o morbido.
Una presa troppo bassa può permettere lo scivolamento. Troppa pressione localizzata può danneggiare l'isolamento o il conduttore e creare un nuovo punto di guasto al bordo della mascella.
Anche la lunghezza del filo libero disponibile è importante. Un assemblaggio di produzione perfettamente valido può lasciare pochissimo filo dritto tra il terminale e un altro componente, rendendo il carico del campione più difficile di quanto suggerisca la stessa gamma di forze.
Mantenendo il pull allineato
L'allineamento è la terza parte del problema dei dispositivi di ristrutturazione.
Se la linea di trazione non passa attraverso l'asse di crimpatura previsto, parte della forza applicata può essere utilizzata per piegare o ruotare il terminale invece di caricare la connessione crimpata principalmente in tensione.
La lettura della forza può ancora apparire perfettamente normale sullo schermo.
Il percorso di carico potrebbe non esserlo.

La crimpatura era debole—o l'impostazione del test è fallita?
Quando un risultato appare sbagliato, ispezionare il campione prima di modificare il processo di produzione.
Una forza di picco bassa può derivare dalla crimp stessa. Può anche derivare dal modo in cui il campione è stato montato.
La distinzione diventa più facile se le osservazioni sono separate in due gruppi.
Comportamento del campione
Conduttore pull-out significa che il conduttore si è staccato dalla connessione crimpata. La forza risultante può quindi essere valutata in base al requisito applicabile.
La rottura del filo è un evento diverso. Il conduttore si è guastato invece di semplicemente liberarsi dal barile, quindi il risultato dovrebbe essere interpretato secondo il metodo applicabile piuttosto che automaticamente classificato come equivalente al pull-out.
Problemi di configurazione dei test
Lo scivolamento della presa a filo significa che si è verificato un movimento tra il campione e l'impugnatura.
Lo scivolamento terminale significa che la costrittura non ha tenuto il terminale in modo coerente.
La rotazione o la piegatura del terminale possono indicare che la geometria del dispositivo non si adatta al campione.
Il pulling fuori asse introduce una componente di carico che non era prevista in un semplice test di trazione assiale.
Un risultato basso causato da slittamento del filo nell'impugnatura non dovrebbe essere automaticamente considerato come prova di una crimpazione debole.
Allo stesso modo, se più campioni si piegano costantemente nella stessa direzione prima di cedere, il dispositivo merita un'ispezione prima che la crimpatrice venga regolata.

Quando la curva forza-spostamento è utile
Per controlli di produzione di routine, la forza di picco può essere tutto ciò che richiede la specifica.
La curva diventa più utile quando i risultati iniziano a comportarsi diversamente o quando si sviluppa una nuova configurazione di test.
Consideriamo due esemplari:
Campione A: 105 N picco
Campione B: 104 N picco
Su un rapporto di pass/fail, appaiono quasi identiche.
Le curve potrebbero raccontare una storia diversa.
Il campione A potrebbe salire regolarmente fino a un massimo distinto prima della separazione. Il campione B potrebbe mostrare un altopiano irregolare e un movimento sostanzialmente maggiore prima di raggiungere un picco simile.
Quel modello non diagnostica da solo un particolare difetto di crimpatura. Il movimento extra può derivare dal campione, dal movimento del terminale, dallo slittamento del filo o da un'altra parte del sistema.
Quello che la curva mostra è che i due test non si sono comportati allo stesso modo.
Per sviluppo, risoluzione dei problemi o confronto di processo, queste informazioni possono essere preziose. Per il controllo qualità di produzione ripetitivo, la forza di picco più un'osservazione chiara della modalità di guasto può essere sufficiente.

Perché un requisito di 80 N non significa che tu abbia bisogno di un tester da 80 N
Questo è uno degli errori più semplici da commettere quando si specifica una macchina di test di crimp pull test.
Supponiamo che il requisito del prodotto dica:
Quella è una soglia di accettazione. Non significa che una buona connessione si guasti a 80 N.
Immagina che i dati storici di produzione mostrino risultati normali intorno a 120–150 N, mentre campioni particolarmente forti possono avvicinarsi a 180 N prima del guasto.
Il sistema di prova deve ancora misurare quei campioni.
| Informazioni di test | Esempio Valore |
|---|---|
| Requisito minimo di accettazione | 80 N |
| Intervallo normale di produzione | 120–150 N |
| Forza superiore di test attesa | ≈180 N |
Questi valori sono indicativi, non requisiti universali di crimpatura.
La lezione sull'attrezzatura è ciò che conta:
la cella di carico deve coprire l'intervallo effettivo della forza operativa, non solo la soglia di passaggio.
Andare all'estremo opposto non è necessariamente meglio. Installare una cella di carico molto più grande semplicemente perché offre maggiore capacità può essere superfluo quando l'intera applicazione è a bassa forza.
Per un fornitore di macchine, due valori di forza sono quindi più utili di uno:
Qual è il requisito minimo di accettazione?
e
Qual è la forza massima che ti aspetti ragionevolmente che un campione generi prima del guasto?

Come selezionare una macchina per il test di crimp
pullUna volta compresi il campione e l'intervallo della forza operativa, la selezione dell'attrezzatura diventa molto più semplice.
Una sequenza pratica è:
Filo e terminale → forza di rottura attesa → cella di carico → fissario → presa a filo → allineamento → velocità di test → risultato richiesto → volume giornaliero → configurazione della macchina
Quest'ordine è intenzionale.
Il test a bassa forza è spesso limitato dalla gamma di misurazione e dalla gestione del campione piuttosto che dalla capacità massima del telaio di trazione.
Una macchina può avere una capacità di forza molto più che sufficiente e risultare comunque scomoda per il lavoro se il terminale non può essere posizionato in modo coerente o se il filo scivola durante il test.
Il volume giornaliero cambia anche la configurazione.
Un laboratorio di sviluppo che elabora dieci campioni al giorno può tollerare ulteriori regolazioni manuali degli apparecchi. Una fabbrica di imbracatura che testa 300 campioni al giorno si preoccuperà molto di più dell'accesso al carico, della posizione ripetibile e del funzionamento della presa.
I risultati richiesti dovrebbero essere stabiliti prima che il flusso di lavoro software e di reportistica venga finalizzato. Alcuni clienti hanno bisogno solo di forza di picco e pass/fail. Altri desiderano la curva forza-spostamento completa o una classificazione di guasto registrata per la tracciabilità.
Configurazione dell'RS-8010A per il test di crimpatura
La maggior parte dei test di trazione a terminale filo non richiede un grande telaio strutturale a trazione.
Hanno bisogno di un sistema a forza inferiore che possa essere configurato attorno al campione.
The ITM-LAB RS-8010A Servo Control Universal Testing Machine è disponibile in capacità da 50 N fino a 5 kN, rendendola una piattaforma per valutare molti terminali di filo e altri sistemi di trazione a bassa forza applicazioni.
Per il crimp testing, tuttavia, la macchina è solo una parte del sistema.
Una configurazione pratica può includere:
La configurazione esatta dipende dalla famiglia dei terminali.
Un cliente può richiedere un dispositivo di localizzazione relativamente semplice. Un laboratorio di cablaggi che gestisce diversi piccoli contatti di connettore può richiedere portamorsetti intercambiabili. L'isolamento morbido, la breve lunghezza del filo libero o un alto volume di prova giornaliero possono modificare nuovamente la disposizione della presa a filo.
Ecco perché un disegno terminale o diversi campioni fisici spesso ci dicono più di una semplice richiesta che dice:
Abbiamo bisogno di un pull tester da 500 N.
La cifra di 500 N aiuta a definire la capacità.
Il campione ci dice come deve funzionare il test.
Una RFQ realistica per cablaggio
Considera questa richiesta:
| Item | Informazioni Clienti |
|---|---|
| Applicazione | Cablaggio automobilistico |
| Wire | 0,5 mm² |
| Terminal | Contatto a canna aperta |
| Requisito minimo | 80 N |
| Risultato richiesto | Forza di picco |
| Volume giornaliero | 300 campioni |
| Standard | IEC |
Ci sono abbastanza informazioni per comprendere l'applicazione, ma non abbastanza per finalizzare il sistema di test.
Prima, "IEC" deve diventare un metodo esatto e una specifica di prodotto applicabile.
In secondo luogo, il requisito minimo di 80 N non stabilisce l'intervallo effettivo della forza lavoro. Gli esemplari normali potrebbero fallire solo leggermente sopra quel valore—o anche sostanzialmente superiore.
Terzo, è necessario il disegno del terminale o un campione fisico per valutare la contenzione e l'allineamento.
La lunghezza del filo libero disponibile può influenzare la disposizione dell'impugnatura, mentre la velocità di prova e l'uscita richieste devono corrispondere al metodo di governo.
Poi c'è il volume giornaliero.
A 300 campioni al giorno, il carico e lo scarico fanno parte della decisione dell'attrezzatura. Un apparecchio che misura con precisione ma richiede diversi aggiustamenti lenti per ogni campione può diventare il collo di bottiglia.
Ecco perché la selezione dell'attrezzatura funziona meglio quando la conversazione inizia con il campione piuttosto che con un numero di capacità della macchina.
Cosa inviare prima di richiedere un sistema di test di crimp
pullPer la maggior parte dei progetti, ITM-LAB non necessita di un lungo documento di specifica prima di valutare l'applicazione.
L'informazione più utile è:
- Intervallo atteso di forza di rottura reale
- Lunghezza del filo libero disponibile
- Output richiesto: osservazione della forza di picco, curva e/o guasto
- Numero di tipi di terminali da testare
Se la forza di rottura attesa è sconosciuta, campioni rappresentativi di crimp finiti sono utili.
Per terminali insoliti, la geometria fisica può essere più importante nella scelta del dispositivo rispetto al requisito nominale di forza.
Mappa di selezione dell'attrezzatura per il test di crimpatura

FAQ sul test di ritiro a crimpatura
Cos'è un test di crimp pull?
Un test di crimp pull applica un carico di trazione a una connessione crimpata conduttore-terminale per valutarne la resistenza meccanica. La forza risultante e il comportamento del campione sono interpretati in base al metodo di prova applicabile e al requisito del prodotto.
Un test di crimp pull è la stessa cosa della ritenzione dei contatti?
N. Un test di crimp pull valuta la connessione
Quanta forza di trazione dovrebbe sopportare un terminale a crimpare?
Non esiste un unico valore universale di forza per ogni terminale crimpato. Il requisito dipende dal conduttore, dal sistema terminale, dallo standard applicabile e dalla specifica di prodotto o cliente.
Qual è la differenza tra forza di trazione minima e capacità della macchina?
La forza minima di trazione è un requisito di accettazione. La selezione della macchina e della cella di carico deve tenere conto della forza che un campione può effettivamente generare prima del guasto, che può essere considerevolmente superiore al valore minimo di passaggio.
Quale dispositivo è necessario per un test di trazione del terminale del filo?
Il sistema normalmente necessita di un dispositivo per bloccare il terminale e di una presa adeguata per tenere il filo. La corretta disposizione dipende dalla geometria dei terminali, dalla costruzione del filo, dalla lunghezza libera disponibile e dal percorso di carico previsto.
Quale cella di carico dovrei usare per un test di crimp pull?
Seleziona la cella di carico attorno all'intervallo effettivo atteso della forza lavoro, non solo al valore minimo di accettazione. I risultati storici dei test o i campioni rappresentativi sono utili quando la forza di rottura attesa è sconosciuta.
Considerazioni finali
Applicare la forza di trazione è la parte semplice di un test di crimpatura.
Le domande più importanti sono se l'interfaccia corretta sia caricata, se il terminale e il filo siano tenuti senza scivolare o piegamenti indesiderati, e se il raggio di misurazione riflette ciò che il campione effettivamente farà.
Ecco perché un requisito minimo di 80 N non è sufficiente per selezionare un tester.
Il requisito di accettazione aiuta a definire superato/fallito. L'intervallo effettivo della forza di rottura aiuta a dimensionare la cella di carico. La geometria terminale determina come il campione deve essere trattenuto. La costruzione del filo influisce sull'aderenza. Il volume giornaliero influenza quanto deve essere pratica la configurazione.
Per molte applicazioni a terminali a minore forza, il ITM-LAB RS-8010A fornisce una piattaforma adeguata per la valutazione, con capacità disponibili da 50 N fino a 5 kN. La configurazione finale dovrebbe comunque essere selezionata come sistema di misura completo piuttosto che solo dalla capacità della macchina.
Se hai già un disegno del terminale o diversi campioni di crimpatio finiti, inviali con la dimensione del filo, i requisiti di test applicabili e l'intervallo di forza di trazione atteso.
ITM-LAB può quindi valutare la configurazione cella di carico, il dispositivo terminale, l'impugnatura a filo, lo spazio di test utilizzabile e la configurazione RS-8010A attorno all'applicazione effettiva.
