
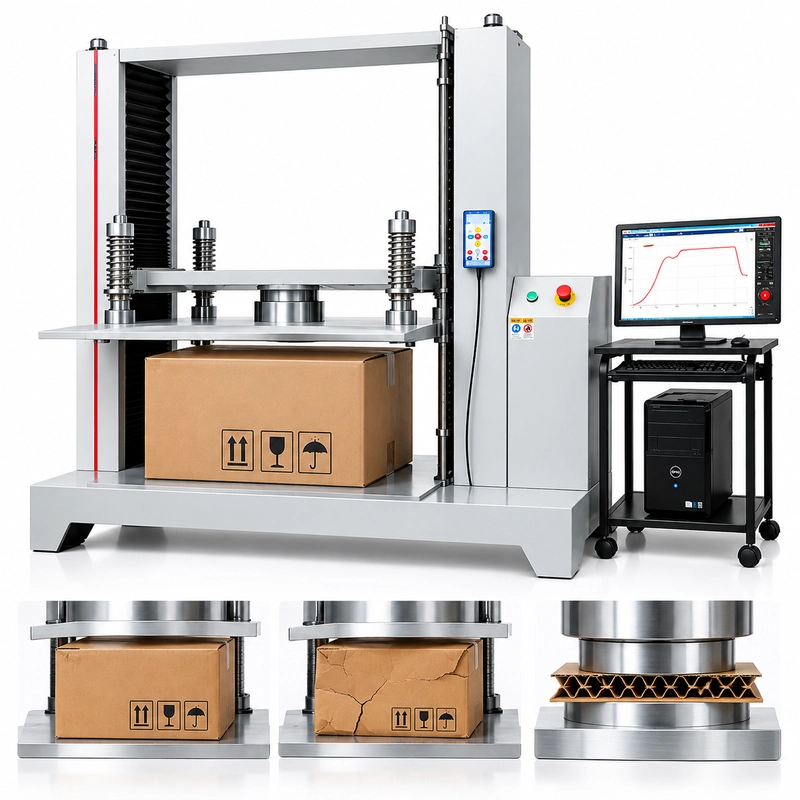
"Il nostro pacco più grande pesa 45 kg. Dovremmo ordinare un tester di compressione da 10 kN o da 20 kN?"
Vediamo regolarmente versioni di questa domanda.
L'informazione mancante non è un'altra dimensione del pacchetto. È la forza che il test deve applicare e misurare.
La massa del pacco non ti indica la forza di compressione a cui un cartone si piegherà o collasso. Né scegliere la macchina più grande disponibile ti dà automaticamente la configurazione migliore per test a minor forza.
Una decisione utile sulla capacità distingue quattro cose:
Massa del pacco
Forza di compressione richiesta o attesa
Intervallo di misurazione delle forze
Capacità massima della macchina
Per un tester di compressione per imballaggio da 10, 20 o 50 kN, la selezione dovrebbe iniziare dalla forza di prova — non dal peso stampato sul documento di spedizione.
Il peso del pacco non determina la capacità del tester
Prendi un pacco pieno con una massa di:
40 kg
La sua forza gravitazionale approssimativa è:
40 × 9,81 ≈ 392 N = 0,392 kN
Il calcolo è corretto.
La conclusione:
"Pertanto il pacchetto necessita di meno di 1 kN di capacità di compressione"
non lo sarebbe più.
Un test di compressione a scatola applica un carico di compressione esterno alla struttura del pacchetto. Il carico a cui quella struttura si deforma, si piega o si collassa dipende da come essa esercita la forza.
Per un cartone ondulato, questo può essere influenzato dalla costruzione delle tavole, dalla combinazione delle scaliature, dalla geometria dei pannelli, dagli angoli, dalle giunture e dalle chiusure. Vassoi interni, partizioni o il prodotto stesso possono modificare il percorso di carico. L'umidità e il sistema di ricondizionamento possono modificare la risposta del cartone ondulato. Anche l'orientamento ai test è importante.
Due pacchetti possono quindi avere la stessa massa riempita e comportamenti di compressione molto diversi.

Quindi, quando una RFQ dice:
Peso del pacchetto: 40 kg
Tester richiesto: 20 kN
La nostra prossima domanda è:
Cosa ha portato al requisito dei 20 kN?
Se la risposta è semplicemente "il pacchetto è pesante", il requisito di forza deve comunque essere definito.
Inizia con la forza che il test deve raggiungere
Ci sono tre punti di partenza comuni.
Dati storici sulla compressione
Se il pacchetto è già stato testato, i risultati precedenti sono solitamente più utili di una semplice ipotesi teorica.
Supponiamo che cinque carichi di picco rappresentativi fossero:
4.1 / 4.6 / 4.4 / 4.8 / 4.5 kN
Ora ci sono prove che la regione di test normale sia intorno a 4–5 kN.
Non usare un solo risultato conveniente. Guarda un gruppo rappresentativo e valuta quanto variano i risultati da pacchetto a pacchetto.
Un requisito di test definito
A volte la procedura ti indica già la forza.
Ad esempio:
Applicare 12 kN e mantenere il carico per il periodo di mantenimento specificato.
Ora 12 kN è un requisito di attrezzatura noto.
La massa del pacchetto non è più l'input principale di selezione della forza.
Forza di cedimento sconosciuta
Questo è comune con un nuovo design di imballaggio.
Non inventare un numero solo perché il modulo RFQ ha un blank marcato "Capacità."
Scrivi:
Forza di picco attesa: Sconosciuta
Successivamente fornisci la costruzione del pacchetto, le dimensioni, la massa riempita, il packaging interno, l'orientamento del test e la procedura.
Una forza sconosciuta è qualcosa da tenere conto durante la configurazione—non qualcosa da nascondere dietro una selezione arbitraria di 20 o 50 kN.
Carico target e carico di guasto non sono la stessa cosa
Questa distinzione è facile da non notare.
Considera questi due requisiti:
Test A: Applica 12 kN e mantieni la testa.
e:
Test B: Comprimere il pacchetto fino a un cedimento strutturale. Gli esemplari precedenti si sono guastati intorno ai 12 kN.
Entrambi menzionano 12 kN.
Non descrivono lo stesso test.
Nel Test A, 12 kN è un carico obiettivo definito. La macchina deve raggiungere e controllare il carico richiesto secondo la procedura.
Nel Test B, 12 kN è una regione di guasto osservata o stimata. Un altro esemplare può cedere sotto di esso—o continuare oltre di esso.
Questa differenza è importante quando si considera la capacità superiore alla forza attesa.
Per un test bersaglio-carico noto, il punto di prova richiesto può essere ben definito.
Per un test distruttivo, specialmente su un nuovo incapsulatore, la forza superiore può contenere maggiore incertezza.
Prima di discutere del "margine di sicurezza", stabilisci quale di questi due numeri possiedi effettivamente:
CARICO OBIETTIVO RICHIESTO
oppure
CARICO DI GUASTO PREVISTO
Non dovrebbero essere trattati in modo intercambiabile.
Capacità, intervallo di misurazione e intervallo di lavoro sono diversi
Supponiamo che i tuoi cartoni normalmente producano forze di picco intorno a:
4–6 kN
Ricevi preventivi per sistemi descritti come:
10 kN
20 kN
50 kN
Questi numeri sono importanti, ma non rispondono a tutte le domande sulla misurazione delle forze.
Aiuta distinguere tre concetti.
Capacità della macchina
La capacità massima nominale di forza della macchina o della configurazione proposta del sistema.
Intervallo di misurazione delle forze
L'intervallo di forze associato alla configurazione di misura proposta.
Non presumere solo dal numero di capacità del frame di conoscere ogni dettaglio della configurazione di misurazione della forza. Chiedi al fornitore di identificare cosa viene effettivamente fornito e come si applica la sua specifica di forza.
Intervallo normale di lavoro
La regione dove normalmente si verificano i test del tuo vero pacchetto.
Se la maggior parte dei test è tra 4 e 6 kN, questo è il range che userai ripetutamente—non solo un piccolo numero nel percorso verso la capacità massima della macchina.

Questo cambia la domanda che dovresti porre a un fornitore.
Invece che solo:
"Qual è la capacità massima?"
Chiedi:
"Quale intervallo di misurazione della forza viene proposto e come viene specificata la precisione nell'intervallo che effettivamente utilizziamo?"
Questo diventa particolarmente importante quando la precisione è specificata come percentuale della scala naturale.
Perché l'±1% di F.S. è importante quando si confronta la capacità
L'ITM-LAB RS-8401 specifica la precisione del carico come:
±1% F.S.
F.S. significa scala reale.
Una specifica a scala completa non dovrebbe essere letta come se fosse una specifica a percentuale di lettura.
L'aritmetica è semplice.
| 1% of Full Scale | |
|---|---|
| 10 kN | 0.10 kN |
| 20 kN | 0.20 kN |
| 50 kN | 0.50 kN |
Ad esempio:
10 kN × 1% = 0,10 kN
mentre:
50 kN × 1% = 0,50 kN
Queste cifre illustrano matematicamente il significato dell'1% della scala reale.
Non sono un certificato di calibrazione e non devono essere interpretati come un'affermazione che un errore di misurazione reale in ogni punto di prova sarà necessariamente uguale a quei valori.
La specifica del sistema applicabile e la configurazione calibrata devono ancora essere confermate.

Cosa significa questo quando si acquista un tester?
Supponiamo che la maggior parte dei test di compressione avvenga intorno ai 4 kN.
Non confrontare una proposta da 10 kN e una da 50 kN solo chiedendo:
"Entrambe le macchine possono raggiungere i 4 kN?"
La capacità massima risponde a questa domanda.
Non risponde alla domanda sulla misurazione.
Chiedi come viene specificata la precisione della forza per ogni configurazione proposta nell'intervallo che intendi effettivamente usare.
Questo non significa che la macchina con la capacità più bassa sia automaticamente quella corretta.
Significa:
Maggiore capacità massima e migliore idoneità a un determinato campo di lavoro non sono la stessa affermazione.
10 kN vs 20 kN vs 50 kN: come dovresti confrontarli?
Non esiste una regola universale affidabile come:
10 kN = cartoni piccoli
20 kN = cartoni medi
50 kN = cartoni grandi
La dimensione della scatola influisce principalmente sulla busta di prova richiesta. Non determina direttamente la resistenza alla compressione del pacchetto.
Lo stesso problema vale per:
10 kN = pacchetti luminosi
20 kN = pacchetti medi
50 kN = pacchi pesanti
Anche la massa del pacchetto da sola non può prendere quella decisione.
Un confronto più utile è:
| Configurazione | Domanda sulla capienza |
|---|---|
| 10 kN | 10 kN coprono la forza più alta ragionevolmente attesa per l'attuale programma di test? |
| 20 kN | La gamma di forze aggiuntiva è richiesta dai test attuali o un requisito futuro definito? |
| 50 kN | Questa maggiore capacità di forza è davvero necessaria, e come si adatta la configurazione di misura proposta alle normali forze operative? |
| Tutto le opzioni | Verifica la specifica della forza, il range di lavoro, la procedura di prova e lo spazio operativo richiesto. |
Nota cosa manca nella tabella:
"Peso adatto al pacchetto."
Non c'è un valore universale onesto da attribuire.
Lo stesso vale per:
"Dimensione adatta per un cartone."
Un pacchetto grande ma leggero può cedere a una forza inferiore rispetto a un pacchetto più piccolo e pesantemente rinforzato.
Seleziona la capacità dal requisito della forza. Seleziona lo spazio di test dall'inviluppo del pacchetto.
Quanta capacità extra dovresti lasciare oltre la forza prevista?
Non esiste una regola universale del 20% per ogni test di compressione del packaging.
Prendi un pacchetto con questi recenti risultati di picco:
4.1 / 4.6 / 4.4 / 4.8 / 4.5 kN
Confronta questo con un nuovo pacchetto per cui il team di ingegneri dice:
"Pensiamo che cederà a circa 5 kN, ma non l'abbiamo mai testato."
Il numero nominale può essere simile.
L'incertezza non lo è.
La capacità operativa adeguata può dipendere da:
- variazione da campione a campione;
- se la forza venga misurata, stimata o specificata;
- collaudo tra carichi bersaglio e test distruttivi;
- la procedura applicabile; limiti
- operativi e di sovraccarico del sistema;
- e definito i requisiti di test futuri.
Per questo motivo, evita di girare:
Attesa Force × 1.2
in una formula universale di selezione dell'apparecchiatura, a meno che un requisito interno o esterno specifico non stabilisca quel margine.
Una domanda migliore è:
Qual è la forza massima che questo test potrebbe ragionevolmente raggiungere, inclusa l'incertezza che effettivamente abbiamo in realtà?
Poi valuta il sistema rispetto a quel requisito.
E se la forza di compressione massima fosse sconosciuta?
Non risolvere automaticamente una forza sconosciuta ordinando la macchina più grande.
Inizia dalle prove disponibili.
Dati dei test precedenti?
Usa la gamma effettiva e la variabilità.
Carico clienti definito?
Usa il punto di prova richiesto.
Dati affidabili per pacchetti comparabili?
Usalo come stima, tenendo conto delle differenze nelle condizioni di costruzione e di prova.
Design completamente nuovo?
Tieni la forza come sconosciuta e documenta il pacco.
Per un nuovo pacchetto, le informazioni utili includono:
Costruzione
W × D × H
Massa riempita
Confezionamento interno
Condizione vuota / riempita
Orientamento
Condizionamento
Procedura standard / cliente
L'obiettivo non è calcolare una forza di rottura esatta solo da questi input.
Serve a rendere visibile l'incertezza prima che l'attrezzatura venga specificata.
Tre decisioni sulla capacità che tratteremmo diversamente
Le vere RFQ rendono la distinzione più chiara.
"I nostri cartoni di solito cedono intorno ai 4–5 kN, ma vogliamo 50 kN per il futuro."
Il laboratorio fornisce cinque risultati recenti:
4,1, 4,6, 4,4, 4,8 e 4,5 kN.
Queste sono informazioni utili. L'attuale area di lavoro è abbastanza ben documentata.
L'acquirente desidera anche flessibilità futura.
È un requisito legittimo—ma "futuro" necessita di una piccola definizione.
Sono già previsti pacchetti di maggiore forza? Quale portata di forza è attesa? C'è un programma per il cliente dietro il requisito, oppure 50 kN viene semplicemente scelto perché è il numero più grande disponibile?
L'attuale requisito di 4–5 kN e il futuro dovrebbero essere entrambi documentati.
Successivamente, la configurazione proposta può essere esaminata rispetto a entrambe.
"Il nostro cliente richiede 12 kN per il test di mantenimento."
Questa volta inizia in modo diverso.
La procedura per il cliente richiede che il pacco raggiunga i 12 kN e rimanga sotto carico per un periodo specificato.
Una configurazione con una capacità massima nominale inferiore a 12 kN non può soddisfare tale requisito.
Questo elimina immediatamente la capacità insufficiente.
Ma la revisione dell'attrezzatura non si conclude qui.
Il fornitore deve ancora capire se 12 kN sia la forza massima attesa durante il test, quale requisito di controllo si applica durante il blocco e come si applica la specifica di forza attorno a quel punto di prova.
Il carico target noto risolve parte della questione della capacità — non l'intera configurazione del sistema.
Nuova scatola da esportazione a doppia parete. Nessun precedente dato BCT.
Il terzo progetto ha:
massa riempita di 65 kg
Costruzione ondulata a doppia parete
Dalla compressione al cedimento
Nessun risultato storico di compressione
Il numero di 65 kg non fornisce la forza di rottura mancante.
Nemmeno la dimensione fisica del cartone.
Il passo successivo utile è raccogliere il disegno del pacchetto, le informazioni costruttive, il packaging interno, l'orientamento, i requisiti di condizionamento e la procedura di test. Se esistono dati provenienti da pacchetti veramente comparabili, possono essere considerati.
Se il picco rimane sconosciuto, quell'incertezza diventa parte della revisione della capacità.
Non dovrebbe essere mascherato come:
"Scegliamo 50 kN solo per sicurezza."

Dovresti acquistare più capacità per i pacchetti futuri?
A volte ha senso per acquistare.
Un laboratorio può aspettarsi di utilizzare la macchina per molti anni, mentre il programma di confezionamento attuale copre solo una parte dei prodotti che prevede di testare in seguito.
La capacità futura quindi non dovrebbe essere ignorata.
Cerca di definirlo.
Invece di:
"Potremmo aver bisogno di pacchi più forti un giorno."
Fornire tutto ciò che è noto:
"Un nuovo programma di imballaggio restituibile è previsto il prossimo anno, con carichi di test potenzialmente superiori al nostro attuale intervallo di 5 kN."
Anche un requisito futuro approssimato dà al fornitore più con cui lavorare che richiedere semplicemente la capacità più grande.
C'è un equilibrio qui.
Una capacità troppo limitata può limitare il lavoro futuro.
Ma un requisito futuro indefinito non dovrebbe cancellare le esigenze di misurazione dei prodotti testati oggi.
La capacità futura è una valida considerazione d'acquisto. Dovrebbe essere valutato insieme all'attuale intervallo di lavoro—non al suo posto.
Quattro scorciatoie che possono portare alla capacità sbagliata
1. Peso del pacco → capacità del tester
Un pacchetto da 50 kg non implica una macchina kN particolare.
La resistenza alla compressione di massa e strutturale sono quantità diverse.
2. Dimensione del cartone → capacità del tester
Le grandi dimensioni possono richiedere uno spazio di prova più ampio.
Non richiedono automaticamente una maggiore capacità di forza.
3. "Acquista la massima capacità per sicurezza"
Una maggiore capacità garantisce una maggiore capacità di forza superiore.
Non elimina la necessità di valutare la configurazione proposta per la misurazione della forza e il normale intervallo di lavoro.
4. "Il nostro vecchio tester era di 20 kN"
Potrebbe comunque essere la capacità giusta.
Ma prima verifica se pacchetti, procedure e intervalli di forza sono ancora gli stessi.
Un progetto di sostituzione è un buon momento per verificare il requisito piuttosto che copiare la targhetta del vecchio computer.
La capacità è solo una parte del tester
Una volta compresa la gamma di forze, la macchina completa deve comunque corrispondere al package e alla procedura.
La capacità di forza non ti dice:
- se il pacchetto più grande entri tra le piattaforme;
- se sia disponibile un percorso sufficiente per le platine;
- se la velocità di compressione richiesta possa essere riprodotta;
- se la procedura richiede un mantenimento a carico costante;
- se bisogna misurare lo spostamento;
- o quali dati di test devono essere registrati.
Quindi, dopo la capacità della forza, verifica:
Spazio di prova
Orientamento al pacchetto
Velocità di compressione
Modalità di controllo
Requisito di mantenimento
Spostamento
Dati Forza–Spostamento
Per il processo più ampio di selezione delle apparecchiature, questi fattori appartengono all'intera Guida all'Acquisto del Box Compression Tester piuttosto che essere utilizzati per ridefinire la capacità.
Roadmap per la selezione della capacità del test di compressione del packaging
La decisione sulla capacità può essere ridotta a una sequenza pratica.

Abbinare il requisito al RS-8401
Il tester di compressione del packaging ITM-LAB RS-8401 è disponibile con:
10 kN / 20 kN / 50 kN
Opzioni di capacità.
Il sistema è progettato per il test di compressione e impilamento di cartoni ondulati, scatole di spedizione, contenitori di plastica e pacchetti di trasporto completi.
| Parametro | Specifiche RS-8401 |
|---|---|
| Opzioni di capienza | 10 / 20 / 50 kN |
| Accuratezza del carico | ±1% F.S. |
| Risoluzione del carico | 1/250.000 |
| Velocità di prova | 0,001–200 mm/min |
| Risoluzione dello spostamento | 0,001 mm |
| Spazio di prova | Fino a 1500 × 1500 × 1500 mm |
| Sistema di trasmissione | Servomotore AC |
| Controllo | Software professionale di controllo a circuito chiuso |
Non trasformeremmo queste tre opzioni di capacità in tre categorie arbitrarie di pacchetti.
Per la revisione della capacità, le informazioni più utili sono:
Forza lavoro normale
Forza massima attesa o richiesta
Test di carico bersaglio o di guasto
Dimensioni del pacchetto
Procedura di prova
Se esistono dati di compressione precedenti, includere diversi risultati rappresentativi invece di un solo massimo.
Se la forza attesa è sconosciuta, fornire la costruzione del pacchetto, le dimensioni, la massa di riempimento e la procedura di prova.
Questo dà alla revisione della configurazione una vera base ingegneristica.
Cosa dovresti inserire nella RFQ?
Non è necessario progettare il tester prima di chiedere un preventivo.
Devi descrivere il test.
| Requisito | Informazioni da fornire |
|---|---|
| Pacchetto | Cartone / contenitore / confezione completa |
| Dimensioni | W × D × H |
| Massa Riempita | kg |
| Costruzione | Materiale / scheda / supporto interno |
| Tipo di prova | Compressione / impilamento / entrambi |
| Tipo di carico | Carico target / carico di guasto |
| Forza operativa normale | kN, se noto |
| Forza massima attesa | kN, se noto |
| Risultati storici | Diversi valori rappresentativi se disponibili |
| Procedura | Metodo standard / cliente |
| Condizionamento | Se applicabile |
| Orientamento | Direzione del test |
| Requisiti di Forza Futuri | Se davvero previsto |
Se la forza è sconosciuta, scrivere:
Sconosciuto
E invia le informazioni che hai.
Questo è più utile che selezionare 20 o 50 kN senza sapere il motivo.
Domande frequenti
Come posso scegliere tra un tester di compressione da 10 kN, 20 kN e uno da 50 kN?
Inizia con la forza di compressione richiesta o attesa. Poi considera la forza massima ragionevolmente attesa, l'intervallo normale di lavoro, l'incertezza o variabilità, la marge operativa richiesta e la specifica di forza della configurazione proposta. Il peso del pacco da solo non dovrebbe determinare la capacità.
Posso selezionare la capacità del tester di compressione dal peso del pacchetto?
Non si dovrebbe usare alcuna conversione diretta. La massa del pacchetto può essere convertita in forza gravitazionale, ma questo non indica quale forza di compressione strutturale il pacchetto si deformerà o cederà.
Posso usare un tester di compressione da 50 kN per un cartone che normalmente raggiunge solo 5 kN?
Un sistema da 50 kN ha sufficiente capacità di forza superiore per raggiungere i 5 kN, ma la capacità massima da sola non determina se sia la configurazione di misura appropriata. Controlla l'intervallo di misurazione delle forze proposto e la specifica di accuratezza applicabile rispetto alle forze che normalmente testi.
Cosa significa ±1% F.S. su un tester di compressione?
F.S. significa scala reale. Matematicamente, l'1% di una scala naturale da 10 kN corrisponde a 0,10 kN, mentre l'1% di una scala a 50 kN corrisponde a 0,50 kN. Questi valori illustrano come viene calcolata una specifica su larga scala; Le prestazioni effettive del sistema devono essere valutate utilizzando la specifica del produttore applicabile e la configurazione calibrata.
E se non conosco la forza di compressione attesa del cartone?
Esamina prima i risultati storici, i carichi clienti definiti e i dati affidabili del pacchetto comparabile. Per un nuovo progetto senza dati utili sulle forze, fornire la costruzione del pacchetto, le dimensioni, la massa di riempimento del materiale, l'orientamento e la procedura di prova in modo che la forza sconosciuta possa essere considerata durante la configurazione.
Definisci il requisito di forza prima di scegliere la capacità
10 kN, 20 kN o 50 kN?
Questa non è la prima domanda.
Prima stabilisci cosa deve effettivamente applicare il test e misurare.
Mantieni chiare queste distinzioni:
Massa ≠ forza di compressione del pacchetto
Carico bersaglio ≠ carico di guasto
Capacità della macchina ≠ intervallo di misurazione delle forze ≠ intervallo normale di funzionamento
Una volta comprese queste informazioni, le opzioni di capacità diventano molto più facili da valutare.
Per una revisione della configurazione RS-8401, fornisci la forza lavoro normale, la forza massima attesa o richiesta, le dimensioni del pacchetto e la procedura di test.
Se la forza non è ancora nota, si fornisce invece la costruzione del pacchetto, la massa riempita e la procedura applicabile.
Definisci prima il requisito di forza. Seleziona la capacità in secondo luogo.
