
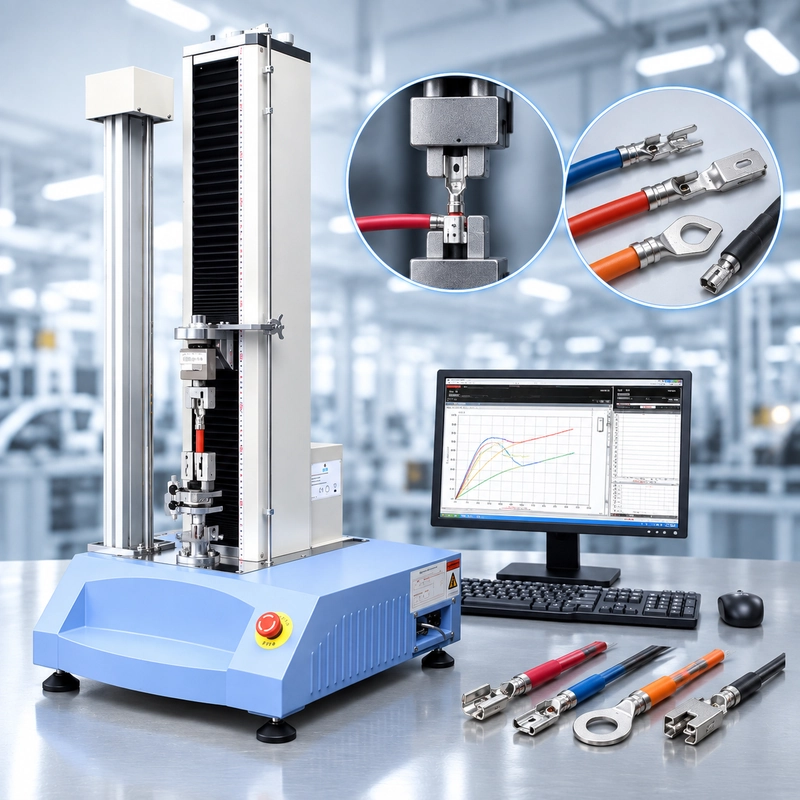
Un fornitore di cablaggi automobilistici necessita di una stazione di forza di trazione per fili di segnalazione da 0,35 mm², circuiti di alimentazione da 2,5 mm² e una dozzina di famiglie di terminali. Il controllo qualità prevede circa 400 test al giorno.
All'inizio sembra una semplice richiesta di macchina a trazione.
La forza massima è facile da verificare. Le domande più difficili sono cosa succede intorno alla macchina: quante geometrie terminali devono caricare gli operatori, dove cadono effettivamente le loro normali forze di trazione, se i campioni sono posizionati in modo coerente tra gli operatori e quanto velocemente la stazione può spostarsi da una famiglia terminale all'altra senza aggiungere variazioni di test.
Ecco perché un test di trazione del cablaggio automobilistico non dovrebbe essere pianificato attorno a un singolo numero come "500 N richiesti."
Dovrebbe essere pianificato attorno al programma di harness harness e al suo flusso di lavoro QC.
La forza di trazione del cablaggio automobilistico non è un test
Un cablaggio finito contiene diverse interfacce meccaniche che possono essere ritirate.
Il conduttore è crimpato a un terminale. Il terminale è mantenuto in un alloggiamento di connettore. Un filo o un cavo può passare attraverso una funzione di sollievo dalla tensione. Due due due due metà di connettore possono anche avere requisiti definiti di accoppiamento o disaccoppiamento.
Tutto di questi possono essere descritti informalmente come un "pull test", ma meccanicamente sono diversi.
| Interfaccia di test | Cosa viene valutato? | Considerazione principale di configurazione |
|---|---|---|
| Terminale → crimpatura | Integrità meccanica della connessione crimpata | Conduttore di vincolo e conduttore di presa |
| Terminal → housing | Ritenzione dei contatti | Supporta l'alloggio e accedi al contatto |
| Filo/cavo → sollievo da deformazione | Resistenza al pull-out dell'assemblaggio | Supporta correttamente il connettore o l'assemblaggio |
| Connettore → connettore | Comportamento di separazione / separazione | Tieni entrambe le due metà del connettore sull'asse previsto |
Per la produzione di cablaggi automobilistici, il pull test da conduttore-terminale è un'applicazione comune di controllo qualità. Questo articolo si concentra su quell'ambiente di produzione piuttosto che trattare ogni pull test di connettore come la stessa procedura.
Se il requisito riguarda la meccanica di una singola connessione conduttore-terminale, la nostra Crimp Pull Test Guide esamina più da vicino i dispositivi di crimpatura, l'intervallo della forza lavoro e il comportamento dei guasti.

Start con il requisito del programma, non con una tabella di forza generica
Uno degli errori più semplici nel controllo qualità tramite harness è partire dalla ricerca di un valore di forza universale.
Entra un ingegnere della qualità:
0,5 mm² requisito forza di trazione del filo
e trova rapidamente le tabelle contenenti valori minimi.
Il numero potrebbe sembrare utile. Questo non significa che debba essere previsto nel piano di controllo per il cablaggio in produzione.
Un programma automobilistico può essere regolato da un requisito del cliente o dell'OEM, dalla specifica del sistema terminale, dal disegno del cablaggio, dal piano di controllo interno o da un metodo di test del componente applicabile. Un requisito usato per una famiglia di terminali non dovrebbe essere automaticamente trasferito a un'altra perché la sezione trasversale del conduttore è simile.
IEC 60352-2, ad esempio, si occupa delle connessioni crimpate senza saldatura all'interno del suo ambito definito. I programmi automobilistici possono anche utilizzare requisiti specifici per il cliente, OEM o per un settore. Il documento normativo deve quindi essere confermato per la connessione effettivamente testata.
C'è una distinzione pratica che vale la pena tenere chiara:
Il metodo di prova definisce come il campione viene testato. Il requisito del prodotto definisce cosa deve ottenere quella connessione.
Potrebbero non provenire dallo stesso documento.
Prima di configurare una stazione di forza di trazione, stabilire la catena:
Programma Veicolo/Cliente → Fabbrico o Connettore Requisito → Combinazione Filo + Terminale → Metodo di Test Applicabile → Limite di QC
È più sicuro che partire da una tabella generica di dimensioni del filo contro forza e lavorare a ritroso.

un risultato di passaggio può ancora nascondere la deriva del processo
Un pull test è spesso trattato come una decisione semplice:
PASS / FAIL
Quella decisione è necessaria, ma una sequenza di risultati di produzione può raccontare una seconda storia.
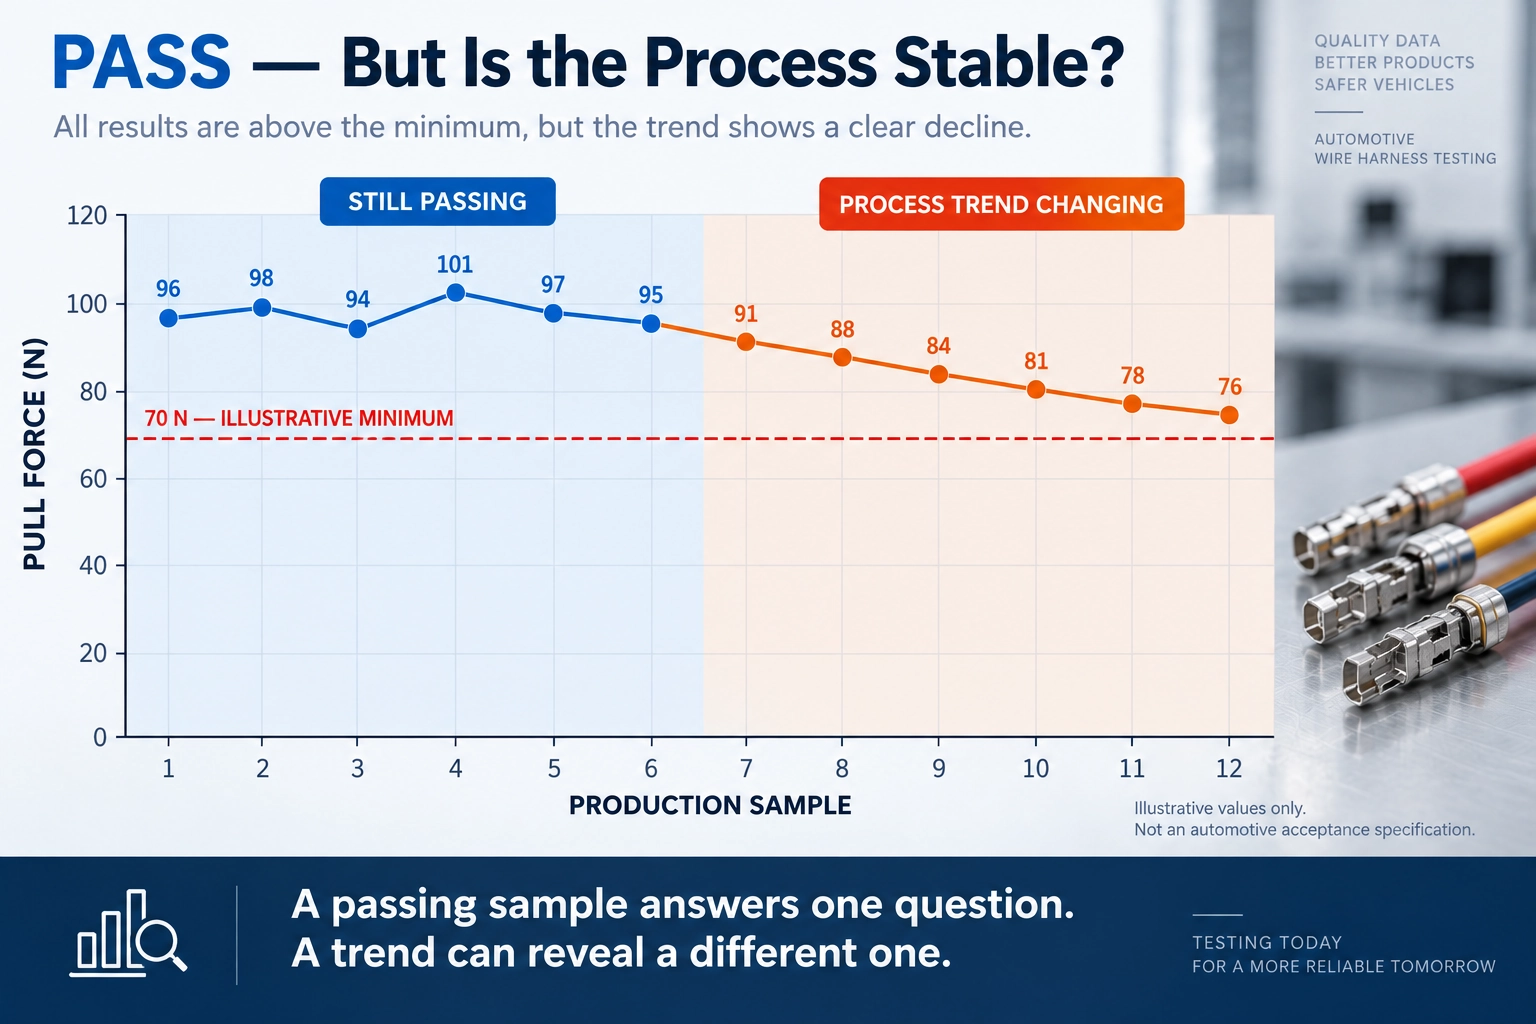
Consideriamo una famiglia di terminali che normalmente produce risultati come:
96 / 98 / 94 / 101 / 97 / 95 N
Successivamente, lo stesso processo inizia a restituire:
91 / 88 / 84 / 81 / 78 / 76 N
Supponiamo, solo per illustrazione, che il minimo specificato sia 70 N.
Ogni campione passa comunque.
La tendenza è comunque difficile da ignorare.
Un ingegnere della qualità ora ha un motivo per indagare il processo prima di aspettare che il primo campione superi il limite di rifiuto.
Il pull test non può identificare la causa principale da solo. Non sa se la modifica derivi dall'altezza della crimpatura, dalla lunghezza della striscia, dalla posizione del conduttore, dai fili danneggiati, dall'alimentazione dei terminali, dalle condizioni dello stampo o dalla variazione del materiale.
Quello che può mostrare è che l'output meccanico del processo si è spostato.
Un singolo risultato risponde:
Questo campione soddisfaceva il requisito?
Una sequenza di risultati può sollevare un'altra domanda:
Questo processo si comporta ancora come al solito?
Per una linea di cablaggi automobilistici che produce un gran numero di connessioni crimpate, quella seconda domanda può essere preziosa quanto la singola decisione di passo/fallimento.
La forza di trazione ha più senso se letta con il processo di crimpatura
Non si dovrebbe aspettare che la forza di trazione spieghi tutto sulla qualità della crimpatura.
È un controllo meccanico distruttivo. Spiega all'ingegnere come si è comportata la connessione finita quando è caricata, ma non spiega direttamente perché la connessione si è comportata in quel modo.
Supponiamo che la forza di trazione media diminuisca su diversi lotti di produzione. La successiva indagine può includere altezza di crimpatura, lunghezza della striscia, posizione del conduttore, condizione del trebbero, posizionamento dei terminali e condizioni degli utensili.
Al contrario, il controllo di processo unidimensionale può rimanere entro i suoi limiti di controllo mentre inizia a muoversi una tendenza meccanica.
Nessuna delle due osservazioni sostituisce automaticamente l'altra.
Ecco perché i dati sulle forze di trazione in produzione diventano più utili quando possono essere interpretati insieme alle informazioni rilevanti del processo di crimpazione. Un piano di controllo stabile può combinare test meccanici con controlli dimensionali, visivi e di processo appropriati al programma di harness.
Il pull test è una finestra del processo, non l'intero processo stesso.
Questo è anche un motivo per conservare record di test significativi invece di ridurre ogni misurazione a un indicatore PASS verde.
Una stazione QC, molte famiglie di terminali
Un laboratorio di sviluppo che testa un terminale può ottimizzare tutto ciò che lo circonda.
Un impianto di imbracatura ha un problema diverso.
La stessa stazione QC può ricevere piccoli contatti open-barrel al mattino, terminali ad anello più avanti nel turno e collegamenti di alimentazione più grandi da un altro programma di harness.
Il telaio a trazione non deve necessariamente cambiare.
La costrizione terminale spesso lo fa.
Un terminale ad anello può essere posizionato usando un pin appropriato. Un contatto piccolo può richiedere una costrazione a fessura. Un terminale a lama necessita di un supporto che si adatti alla sua geometria. Connessioni più grandi possono richiedere una contenzione diversa e un intervallo di forza utile differente.
Dodici famiglie di terminali non significano automaticamente dodici assemblaggi di apparecchi completamente indipendenti.
Durante la pianificazione degli apparecchi, possono essere esaminate geometrie terminali simili per determinare se possono condividere un corpo di accesorio, un concetto di contenimento o un inserto intercambiabile. L'obiettivo non è costringere ogni prodotto a diventare un fissato "universale". Serve a evitare cambi di livello inutili mentre si localizza ripetutamente ogni terminale.
Questo cambia la domanda sull'attrezzatura da:
Quale macchina può estrarre questo terminale?
to:
Quante famiglie di terminali deve supportare questa stazione, e quanto velocemente gli operatori possono spostarsi tra di esse senza cambiare la condizione di test?
Per un banco di sviluppo, qualche secondo in più di regolazione del dispositivo potrebbe non essere importante.
A diverse centinaia di esemplari al giorno, lo fanno.

Perché l'Impostazione dell'Operatore Cambia il Risultato
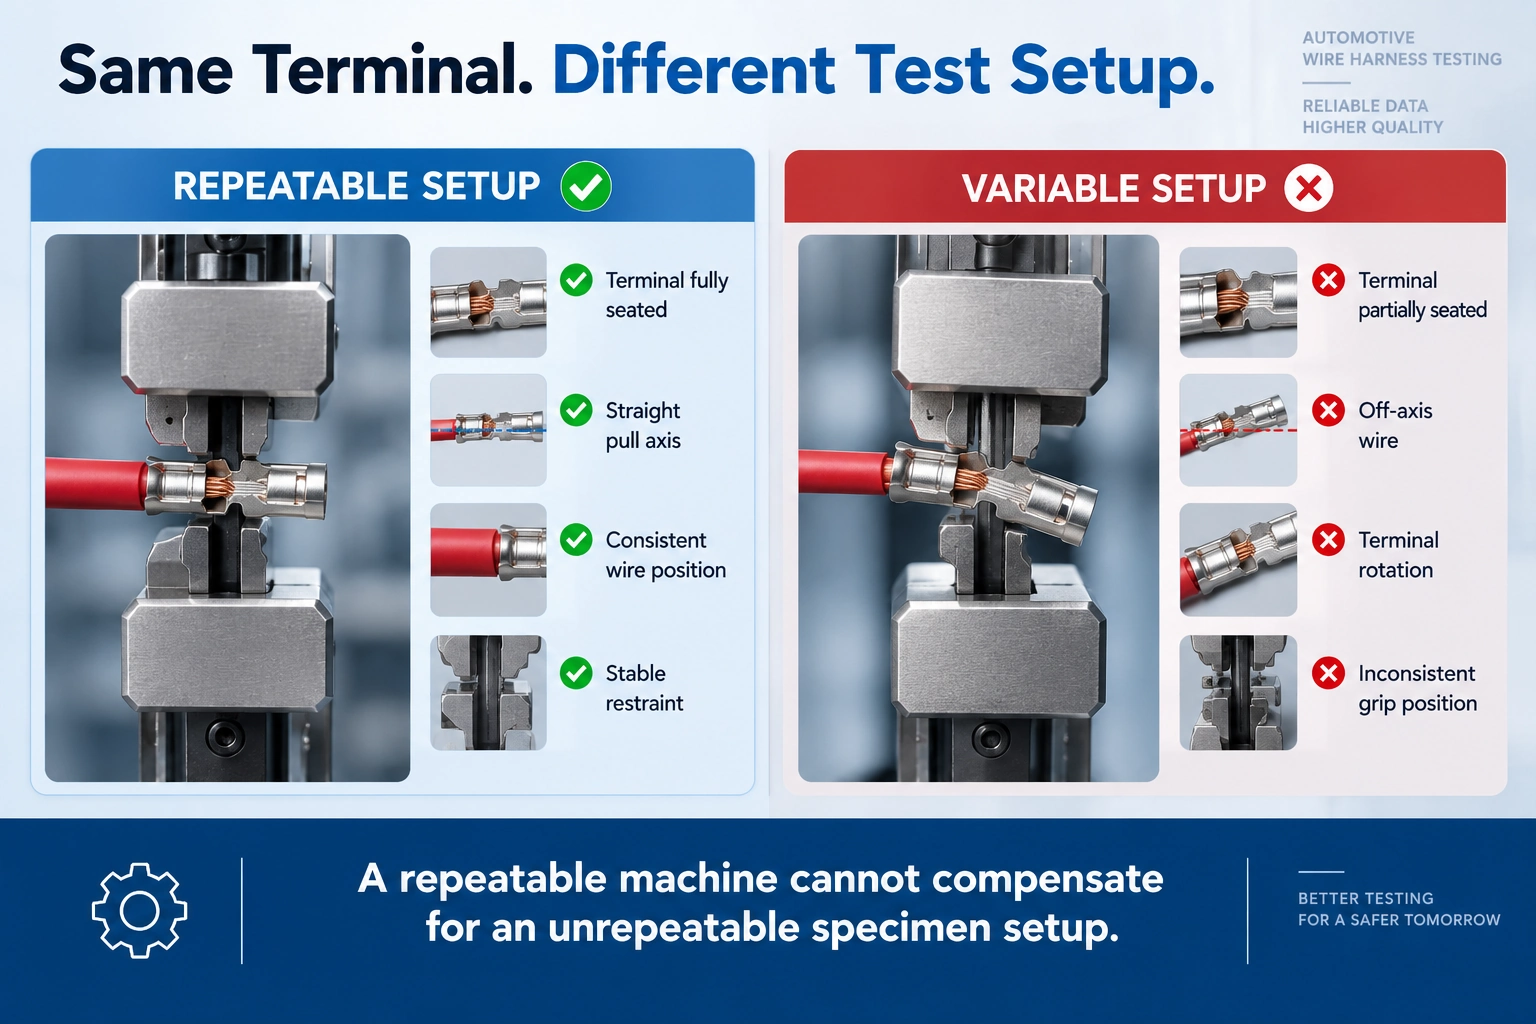
Operatore A fa sedere il terminale completamente contro il fermo del centrale.
L'operatore B lascia il campione successivo leggermente avanti.
Un filo passa verticalmente nell'impugnatura. Un altro entra con un angolo piccolo. Un operatore lascia una lunghezza libera costante; un altro si avvicina al terminale ogni volta che il filo disponibile è corto.
Nessuna di queste differenze appare evidente sul piano di produzione.
Insieme, possono ampliare la dispersione nei dati di test.
La ripetibilità è quindi in parte una proprietà del sistema di misurazione della forza e in parte una proprietà di
Il terminale deve essere trattenuto senza introdurre una condizione di piegamento non intenzionale. Il conduttore deve seguire l'asse di trazione previsto. L'impugnatura a filo richiede una forza di mantenimento sufficiente per evitare scivolamenti senza causare un guasto prematuro alla mascella.
Per test di produzione ripetitivi, il dispositivo dovrebbe anche aiutare l'operatore a trovare la posizione desiderata invece di affidarsi esclusivamente all'esperienza.
Questo può significare una posizione di seduta positiva, uno slot o inserto appropriato, un accesso più facile attorno al terminale o un modo ripetibile per stabilire la lunghezza del filo libero.
Quando appare un valore inaspettatamente basso, il campione merita di essere esaminato prima che qualcuno inizi a regolare il processo di crimpazione.
Il conduttore ha tirato dal terminale? Il filo si è rotto? Si è mosso all'interno dell'impugnatura? Il terminale ruotava? La trazione era visibilmente fuori asse?
Un valore prodotto dallo slittamento dell'impugnatura è un problema di test-setup, non una prova di una debole crimpazione di produzione.
una stazione di prova può avere più di un intervallo di forza utile
La capacità della macchina risponde a una domanda:
Il telaio può applicare abbastanza forza?
Non risponde completamente a un altro:
È questa la configurazione di misura corretta per tutto ciò che testiamo?
Consideriamo un laboratorio di harness che copre diverse famiglie di connessioni. Solo per scopi di pianificazione delle apparecchiature, immaginate i seguenti intervalli di lavoro:
| Gruppo Prodotto | Forza di lavoro attesa illustrativa |
|---|---|
| Terminali di segnale piccoli | 50–100 N |
| Famiglia terminale media | 150–300 N |
| Connessione più grande | 400–800 N |
Questi sono valori illustrativi della selezione dell'equipaggiamento, non requisiti di accettazione automobilistica.
Supponiamo che la maggior parte dei campioni giornalieri scenda sotto i 150 N mentre un gruppo molto più piccolo opera più volte in alto.
Selezionare il sistema di misura solo attorno al campione più grande può trascurare dove si trascorre effettivamente la maggior parte della giornata lavorativa della macchina.
Una discussione migliore include la forza di interesse più bassa, l'intervallo normale di lavoro per ogni famiglia di terminali, la forza effettiva attesa più alta e il numero di test eseguiti in ciascun intervallo.
A seconda di questa diffusione, il laboratorio può valutare se una configurazione a celle di carico sia adatta o se debbano essere considerate intervalli di misura diversi.
L'input utile qui è il effettiva forza lavoro attesa, non solo il valore minimo di passaggio stampato su un disegno.
A 500 test al giorno, la gestione dei campioni diventa parte della specifica
Una stazione di test utilizzata venti volte al giorno può tollerare qualche passaggio scomodo.
A cinquecento test al giorno, quegli stessi passaggi diventano tempo di produzione.
Un ciclo completo include più di un semplice movimento della testa trasversale:
Identificare il campione → Caricare il terminale → Afferrare e allineare il filo → Eseguire il test → Rimuovere il campione → Classificare il risultato → Registrare i dati
Immagina che il caricamento e il posizionamento richiedano 30 secondi per campione.
In 500 test, questo da solo rappresenta più di quattro ore di gestione.
Riducendo il processo di soli 10 secondi per campione, approssimativamente
Ecco perché semplicemente aumentare la velocità di test non è sempre il modo più efficace per aumentare la produttività.
Nel controllo qualità a cablaggio ad alto volume, i vantaggi pratici possono derivare da un accesso più facile al terminale, cambio di dispositivo più rapido, posizionamento ripetibile, funzionamento comodo dell'impugnatura e meno gestione manuale dei risultati.
La migliore configurazione di produzione non è necessariamente quella che si muove più velocemente.
È quello che elimina il lavoro inutile dall'intero ciclo di test senza compromettere la condizione di test.

Configurazione dell'RS-8010A per il controllo qualità del cablaggio automobilistico
Per molte applicazioni di trazione di cablaggi automobilistici, le forze coinvolte sono relativamente basse rispetto ai test di trazione strutturale.
The ITM-LAB RS-8010A Servo Control Universal Testing Machine, disponibile in capacità da 50 N a 5 kN, è quindi una piattaforma per valutare molte forze di trazione di terminali e di harness applicazioni.
Tuttavia, specificare solo il modello della macchina non definisce il sistema di test.
Per un'applicazione conduttore-terminale, la configurazione può combinare una cella di carico appropriata con una presa a filo e una costrittura adatta alla geometria del terminale. Anche lo spazio disponibile per il test e i viaggi devono adattarsi al campione.
Quando più famiglie di terminali condividono la stessa stazione, l'accesso e il cambio ai dispositivi devono essere considerati contemporaneamente all'intervallo di forza.
I dati richiesti possono variare.
Una stazione di produzione può richiedere principalmente informazioni sulla forza di picco e sui pass/fail. Lo sviluppo, la validazione del processo o il lavoro di risoluzione dei problemi possono beneficiare del mantenimento della curva forza-spostamento e del comportamento di guasto osservato.
Ad esempio:
contiene più informazioni diagnostiche di:
Terminal A — PASS
Questo non significa che ogni linea di harness abbia bisogno di un sistema dati complesso. Significa che la produzione richiesta dovrebbe essere definita prima che la stazione venga configurata.
Per una stazione QC a basso soppo, l'RS-8010A può essere valutato insieme al metodo appropriato cella di carico, presa a filo, contenimento dei terminali e metodo di prova. Per i programmi multi-terminal, il cambio di dispositivo e il flusso di lavoro dell'operatore dovrebbero essere considerati come parte della stessa configurazione piuttosto che dopo che la macchina è già stata selezionata.
Una RFQ per cablaggio automobilistico reale
Considera questa richiesta:
| Requisito | Informazioni del cliente |
|---|---|
| Application | Produzione di cablaggi automobilistici QC |
| Wire Dimensions | 0,35 / 0,5 / 0,75 / 1,5 / 2,5 mm² |
| Famiglie terminali | 12 |
| Volume di Test Giornaliero | 350–500 esemplari |
| Output richiesto | Forza di picco + pass/fail |
| Requisito | Specifiche cliente |
| Configurazione preferita | Una stazione di prova |
Ci sono abbastanza informazioni per comprendere l'applicazione.
Non c'è ancora abbastanza per configurare correttamente la stazione.
Il documento utile successivo spesso non è un'altra specifica di macchina.
È la lista terminal.
| Terminal PN | Wire Size | Requisito minimo | Forza lavoro attesa | Test / Day | Disegno / Campione |
|---|---|---|---|---|---|
| T-001 | 0,35 mm² | Specifiche Cliente | Per confermare | 120 | Disponibile |
| T-002 | 0,50 mm² | Specifiche Cliente | Per confermare | 180 | Disponibile |
| T-003 | 1,50 mm² | Specifiche Cliente | Per confermare | 80 | Disponibile |
| T-004 | 2,50 mm² | Customer Spec | Per confermare | 40 | Disponibile |
Ora la discussione sull'attrezzatura diventa molto più concreta.
Se la maggior parte delle famiglie di terminali condivide un comportamento simile a bassa forza mentre solo poche richiedono forze sostanzialmente maggiori, la strategia delle celle di carico può essere valutata attorno a quella distribuzione.
Se diversi terminali condividono geometrie simili, la strategia di contenimento può essere esaminata per componenti comuni o inserti intercambiabili.
E se la stazione dovrebbe processare 500 campioni al giorno, il caricamento, il cambio di apparecchiature e la gestione dei dati diventano parti misurabili del progetto.
Cioè le informazioni necessarie per passare da un pull tester generico a una stazione di test di produzione utile.
Cosa inviare prima di richiedere un sistema di forza di trazione del cablaggio
Per un nuovo progetto di cablaggio automobilistico, fornisci le informazioni che definiscono l'applicazione di produzione piuttosto che solo la capacità massima della macchina.
Gli input più utili sono:
- dimensioni dei fili e tipi di conduttore;
- numero di parte terminale;
- disegni terminali o campioni finiti;
- requisito applicabile cliente/OEM/prodotto;
- metodo di test applicabile;
- forza minima specificata;
- intervallo effettivo previsto della forza lavoro;
- velocità di test richiesta;
- numero di famiglie di terminali;
- test approssimativi al giorno;
- richiesto output di test e tracciabilità.
Se più terminali condividono la stazione, un foglio di calcolo con la lista numero di parte del terminale, dimensione del filo, minimo specificato, forza lavoro prevista e quantità giornaliera è particolarmente utile.
Terminali fisici o campioni di crimp finiti sono preziosi nella valutazione del vincolo. La geometria dei dispositivi non può essere determinata in modo affidabile solo da un valore di forza.
Programma di selezione della forza di trazione del sistema di test del cablaggio automobilistico

FAQ sui test della forza di trazione del cablaggio automobilistico
Quali test di forza di trazione sono usati per i cablaggi automobilistici?
"Forza di trazione" può riferirsi a diverse interfacce meccaniche, tra cui la resistenza a crimparare conduttore-terminale, la ritenzione del terminale in un alloggiamento del connettore e il sollievo da deformazione o test di estrazione dell'assemblaggio. La forza di accoppiamento o di separazione del connettore è un'altra misura meccanicamente diversa.
L'interfaccia deve quindi essere identificata prima di selezionare il dispositivo o la procedura di test.
Un test di trazione del cablaggio è lo stesso di un test di crimp pull?
Non necessariamente.
Un test di crimp pull carica specificamente la connessione conduttore-terminale. Il test di trazione del cablaggio è una descrizione più ampia e può includere altre interfacce meccaniche all'interno dell'assemblaggio.
Per il QC di crimpazione di produzione, la connessione conduttore-terminale è tipicamente l'interfaccia di interesse.
Quanta forza di trazione dovrebbe sopportare un terminale automobilistico?
Non esiste un singolo valore di forza che si applichi a ogni terminale automobilistico di una determinata dimensione di filo.
Il requisito di accettazione dovrebbe derivare dalla specifica che regola il programma effettivo di conduttore, terminale e cablatura. Una tabella generica online delle forze non dovrebbe essere sostituita a questo requisito senza confermarne l'applicabilità.
La forza di trazione può essere usata per monitorare la qualità della crimpatura?
Sì, i dati sulle forze di trazione possono fornire informazioni utili sul controllo qualità meccanico e possono rivelare cambiamenti nel comportamento del processo nel tempo.
Non identifica di per sé la causa principale di un cambiamento. Tendenze inaspettate potrebbero essere necessarie a essere indagate insieme all'altezza della crimpatura, alla posizione del conduttore, alla condizione del filo, al posizionamento del terminale, alle condizioni degli utensili e ad altre informazioni rilevanti di processo.
Perché operatori diversi a volte ottengono risultati diversi sulle forze di trazione?
Differenze nella posizione dei terminali, nella posizione dell'impugnatura a filo, nella lunghezza libera del campione, nella rotazione del terminale e nell'allineamento dell'asse di trazione possono introdurre variazioni.
Un dispositivo di produzione dovrebbe rendere la posizione del campione il più ripetibile possibile, così il risultato dipende meno dalla tecnica del singolo operatore.
Come dovrei scegliere una cella di carico per i test di trazione del cablaggio automobilistico?
Inizia con l'intervallo effettivo atteso della forza lavoro piuttosto che solo con il valore minimo di accettazione o la capacità massima del telaio.
Per una stazione che copre diverse famiglie terminali, mappa l'intervallo di forza atteso e la quantità giornaliera per ciascuna famiglia. Questo aiuta a determinare dove avvengono la maggior parte delle misurazioni e se un intervallo di cella di carico è appropriato per l'intero programma.
Quali informazioni sono necessarie per selezionare una macchina di test di pull-harness automobilistico?
Fornire le dimensioni dei fili, tipi di conduttore, numeri o disegni dei terminali, requisiti di prova applicabili, forze minime specificate, intervalli di forza effettivi attesi, velocità di test, numero di famiglie di terminali e volume di campione giornaliero.
I campioni di crimp finiti sono particolarmente utili quando è necessario valutare il dispositivo terminale.
Costruire una stazione QC Neck Migliore
La parte più semplice di un progetto di pull-test di cablaggio automobilistico è spesso confermare che il telaio in trazione abbia sufficiente capacità.
I dettagli di produzione determinano se la stazione funzionerà ancora bene dopo centinaia di campioni, molteplici cambi di terminal e diversi operatori.
Un sistema utile deve accogliere le famiglie di terminali effettivamente in produzione, misurare dove si verificano le loro reali forze di trazione, tenere i campioni in modo coerente e muoversi attraverso il volume di campione richiesto senza trasformare il campione carico nel collo di bottiglia.
I dati risultanti dovrebbero essere utili. Un singolo risultato PASS verifica un campione. Una tendenza mutevole della forza di trazione può dare al team qualità un motivo anticipato per ispezionare il processo produttivo.
Per molte applicazioni terminali automobilistiche a minor forza, la ITM-lab RS-8010A, disponibile da 50 N a 5 kN, può servire come piattaforma di prova. La configurazione finale dipende ancora dalla cella di carico, dall'impugnatura a filo, dal sistema di contenimento dei terminali, dallo spazio di prova disponibile, dal metodo di prova applicabile e dal flusso di lavoro di produzione.
Se stai pianificando una stazione QC per cablaggio automobilistico, invia a ITM-LAB il tuo lista dei terminali, intervallo di dimensioni del filo, disegni di terminali o campioni finiti, requisiti normativi, intervalli di forza di trazione previsti e test giornalieri.
Con questi dettagli, ITM-LAB può valutare la intervallo load-cell, la presa a filo, la contenizione del terminale e la configurazione RS-8010A attorno al programma di harness effettivo.
